Fanuc – Siemens 840D – Servo Arıza
🔴 FANUC SERİSİ
- Fanuc Alarm 401 Nedir? Servo Overload Hatası ve Kesin Çözüm Yöntemleri
- Fanuc Servo Alarm 414 (SV0401) Hatası Neden Olur ve Nasıl Giderilir?
- Fanuc Servo Alarm 417 Hatası – Eksen Takip Hatası Çözümü
- Fanuc NOT READY Hatası Neden Olur? Adım Adım Servis Rehberi
- Fanuc APC Alarmı (Mutlak Encoder Bataryası) ve Veri Kaybı Riski
- Fanuc Encoder Arızası Nasıl Anlaşılır? Belirtiler ve Test Yöntemleri
- Fanuc Servo Motor Overload Hatası (SV0401) Çözüm Rehberi
- Fanuc Spindle Alarmı Neden Verir? En Yaygın 7 Sebep
- Fanuc Servo Sürücü Arızaları ve LED Kodlarının Anlamları
- Fanuc FSSB Haberleşme Hatası Nedir? Fiber Optik Arıza Çözümü
- Fanuc CNC Açılışta Alarm Veriyor – Sebepler ve Servis Adımları
- Fanuc Servo Kablo Arızaları Nasıl Tespit Edilir?
🔵 SIEMENS 840D SERİSİ
- Siemens 840D Alarm 300205 Nedir? Following Error Çözümü
- Siemens 840D Servo Alarm Hatası ve Kesin Arıza Tespiti
- Siemens SINAMICS Drive Alarmları ve Çözüm Yöntemleri
- Siemens 840D DRIVE-CLiQ Hatası Neden Olur?
- Siemens 840D Encoder Arızası ve Alarm Kodları
- Siemens 840D Eksen Hareket Etmiyor – Servis Rehberi
- Siemens 840D Açılışta Alarm Veriyor – En Yaygın Nedenler
- Siemens SINAMICS S120 Arızaları ve Çözüm Yöntemleri
- Siemens 840D PLC Kaynaklı Alarm Problemleri
- Siemens 840D Referans Kaçırma Sorunu ve Çözümü
🟠 SERVO – GENEL CNC ARIZA
- Servo Motor Neden Alarm Verir? En Yaygın 10 Sebep
- Servo Sürücü Arızası Nasıl Anlaşılır? Test ve Ölçüm Rehberi
- Encoder Arızası mı Servo Arızası mı? Nasıl Ayırt Edilir?
- CNC Eksen Pozisyon Kaçırma Sorunu ve Çözümü
- Servo Motor Isınma Problemleri ve Kalıcı Çözümler
- CNC Tezgahlarda Tekrarlayan Servo Alarmının Sebepleri
- Servo Tuning Hataları: Vibrasyon, Gürültü ve Düzeltme Yöntemleri
- CNC Makine Bakımı: Servo Arızalarını Önlemenin 15 Profesyonel Yolu
1. Fanuc Alarm 401 Nedir? Servo Overload Hatası ve Kesin Çözüm Yöntemleri
Fanuc CNC sistemlerinde Alarm 401, genellikle servo motorun aşırı yük altında çalıştığını gösterir. Bu alarm, makinenin mekanik veya elektriksel bir zorlanma yaşadığını ifade eder ve ihmal edilmesi durumunda servo motor veya sürücü hasarına yol açabilir.
Alarm 401 Neden Oluşur?
Fanuc sistemlerinde bu alarmın en yaygın nedenleri şunlardır:
- Eksen mekanik sıkışma
- Ray ve kızaklarda yağsız çalışma
- Servo motorun aşırı yüklenmesi
- Yanlış parametre ayarları
- Kesme yükünün aşırı artması
Belirtiler
- Eksen hareketinde zorlanma
- Motorun ısınması
- Kesme sırasında ani durma
- Alarm sonrası reset gereksinimi
Çözüm Adımları
- Eksen mekanik kontrolü yapılmalıdır
- Kızak ve vidalı mil yağlama sistemi kontrol edilmelidir
- Servo motor akım değerleri ölçülmelidir
- Fanuc servo parametreleri incelenmelidir
- Yük analizi yapılmalıdır
Sonuç
Alarm 401 çoğu zaman mekanik kaynaklıdır ve erken müdahale edilmezse servo motor yanmasına kadar gidebilir.
2. Fanuc Servo Alarm 414 (SV0401) Hatası Neden Olur ve Nasıl Giderilir?
Fanuc Servo Alarm 414, genellikle servo sistemde aşırı yük veya kontrol hatası olduğunu gösterir. Bu hata özellikle ağır işleme yapan CNC tezgahlarda sık görülür.
Nedenleri
- Servo tuning hatası
- Encoder sinyal bozulması
- Yük dengesizliği
- Sürücü çıkış arızası
Çözüm
- Servo tuning yeniden yapılmalı
- Encoder kabloları test edilmeli
- Sürücü çıkış voltajları ölçülmeli
Kritik Not
Bu hata sürekli tekrar ediyorsa servo motorun izolasyon testi yapılmalıdır.
3. Fanuc Servo Alarm 417 Hatası – Eksen Takip Hatası Çözümü
Fanuc Alarm 417, “following error” yani eksenin hedef pozisyonu takip edememesi durumunda oluşur.
Sebepler
- Servo kazanç ayarları yanlış
- Mekanik sürtünme
- Encoder hatası
- Aşırı yük
Çözüm
- Servo gain ayarı optimize edilmeli
- Eksen mekanik kontrol edilmeli
- Encoder sinyali test edilmeli
Sonuç
Bu alarm çoğunlukla ayar kaynaklıdır ancak mekanik arıza ihtimali de göz ardı edilmemelidir.
4. Fanuc NOT READY Hatası Neden Olur? Adım Adım Servis Rehberi
NOT READY hatası, CNC makinenin servo veya kontrol sisteminin hazır olmadığını gösterir.
Olası Sebepler
- Servo sürücü devreye girmemiş
- Acil stop aktif
- Güç besleme hatası
- Sistem boot hatası
Çözüm Adımları
- Acil stop kontrolü
- Servo enable sinyali kontrolü
- Güç kaynakları ölçümü
- PLC giriş kontrolleri
5. Fanuc APC Alarmı (Mutlak Encoder Bataryası) ve Veri Kaybı Riski
APC alarmı, mutlak encoder bataryasının zayıfladığını veya bittiğini gösterir.
Neden Önemli?
Bu batarya biterse:
- Pozisyon bilgisi silinir
- Referans kaybolur
- Makine yeniden home ister
Çözüm
- Batarya değiştirilmelidir
- Encoder referanslama yapılmalıdır
Kritik Uyarı
Batarya değişimi gecikirse encoder veri kaybı kalıcı olabilir.
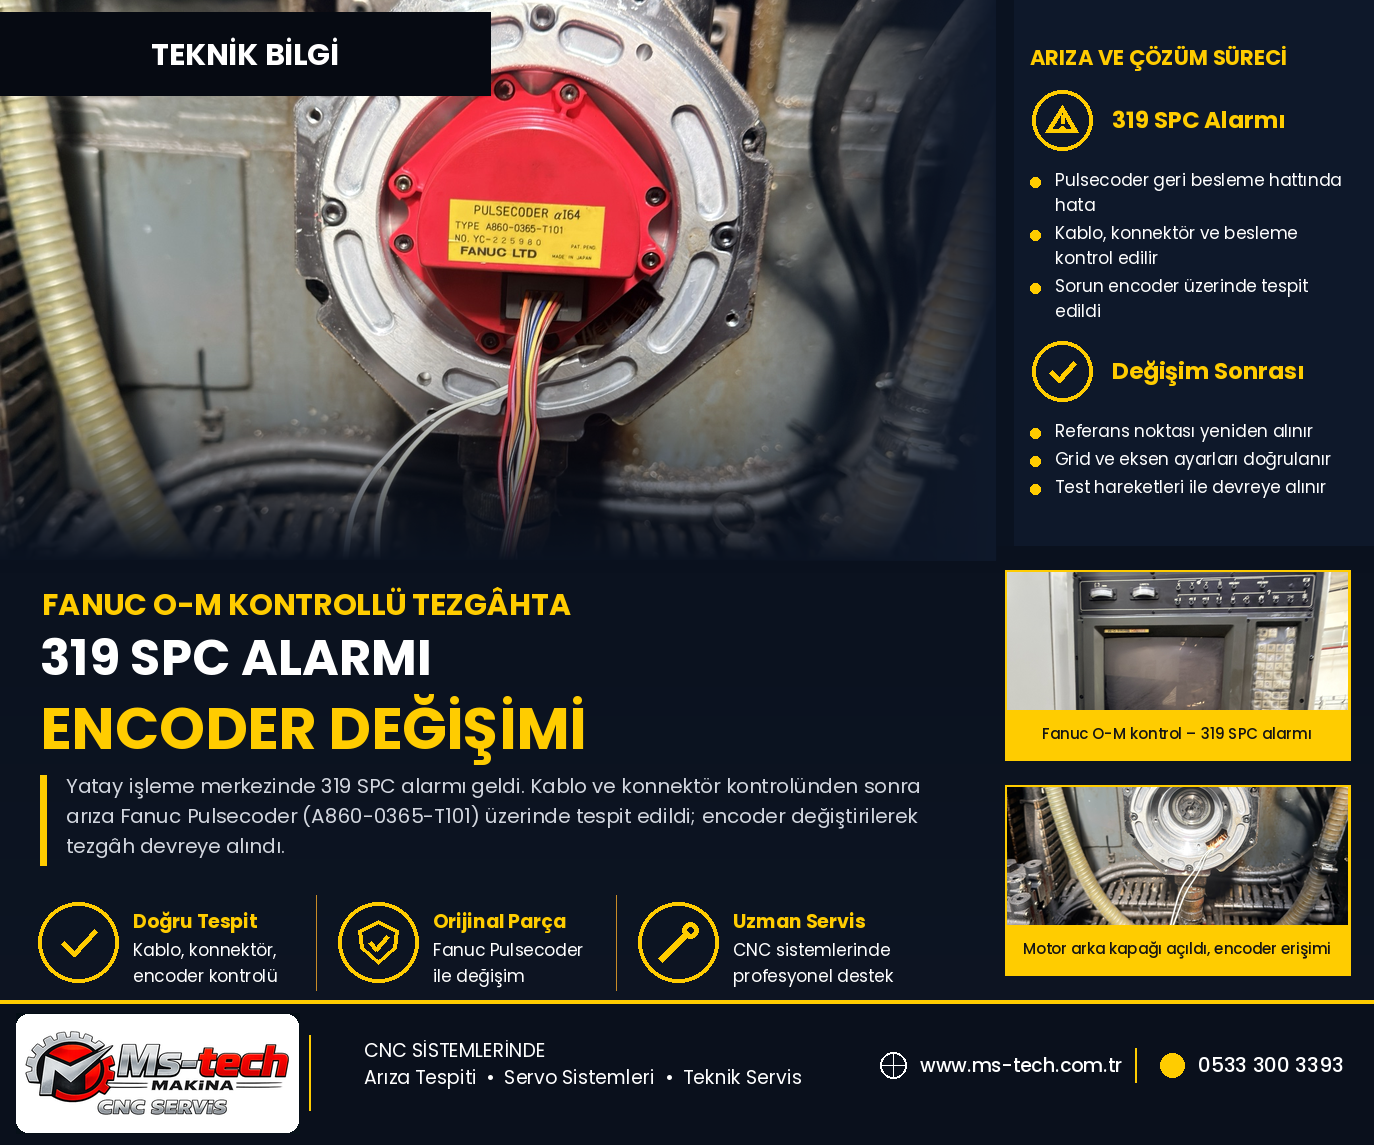
6. Fanuc Encoder Arızası Nasıl Anlaşılır? Belirtiler ve Test Yöntemleri
Fanuc CNC sistemlerinde encoder arızası, eksen pozisyonlama hatalarının en kritik sebeplerinden biridir. Encoder, motorun konum bilgisini kontrol ünitesine iletir ve bu sinyal bozulduğunda makine doğru hareket edemez.
Encoder Arızası Belirtileri
- Eksenler yanlış pozisyona gider
- Sürekli servo alarm oluşur
- Referans (home) kaybı
- Titreme ve kararsız hareket
Nedenleri
- Kablo kırıkları veya gevşek bağlantı
- Yağ ve kir girişi
- Manyetik sensör bozulması
- Sürücü ile uyumsuzluk
Test Yöntemleri
- Encoder kablo süreklilik testi
- Osiloskop ile sinyal kontrolü
- Servo sürücü hata kodlarının okunması
Sonuç
Encoder arızaları genellikle kablo veya bağlantı kaynaklıdır ancak motor içi sensör arızası da mümkündür.
7. Fanuc Servo Overload (SV0401) Derin Analiz ve Kalıcı Çözüm
Fanuc SV0401 hatası, servo sistemin aşırı yük altında çalıştığını ve motorun korunmaya alındığını gösterir.
Temel Sebepler
- Aşırı talaş yükü
- Kuru çalışan kızaklar
- Mekanik sıkışma
- Yanlış servo tuning
Kritik Belirtiler
- Motorun aşırı ısınması
- Kesme sırasında ani duruş
- Titreşimli hareket
Çözüm Adımları
- Mekanik sürtünme kontrolü
- Yağlama sistemi kontrolü
- Servo parametre optimizasyonu
- Yük azaltma testi
Profesyonel Not
Bu hata sık tekrarlanıyorsa motor tork kapasitesi yetersiz olabilir.
8. Fanuc Spindle Alarmı Neden Verir? En Yaygın 7 Sebep
Fanuc spindle alarmı, mil motoru veya sürücüsünde oluşan kritik sorunları gösterir.
Yaygın Sebepler
- Spindle sürücü arızası
- Aşırı ısınma
- Encoder sinyal hatası
- Kayış kopması veya gevşemesi
- Güç besleme düşüklüğü
- Soğutma fanı arızası
- Parametre bozulması
Çözüm
- Spindle sıcaklık ölçümü yapılmalı
- Sürücü çıkış voltajı kontrol edilmeli
- Mekanik bağlantılar incelenmeli
Sonuç
Spindle arızaları genellikle erken belirtiler verir, zamanında müdahale kritik önemdedir.
9. Fanuc FSSB Haberleşme Hatası Nedir? Fiber Optik Arıza Çözümü
FSSB (Fanuc Servo Serial Bus), servo sürücüler ile CNC kontrol ünitesi arasındaki iletişim hattıdır.
Hata Nedenleri
- Fiber kablo kırılması
- Konnektör kirlenmesi
- Sürücü haberleşme arızası
Güç dalgalanması
Belirtiler
- Birden fazla eksen alarm vermesi
- Servo sistemin tamamen devre dışı kalması
- Boot sırasında hata
Çözüm
- Fiber optik kablolar temizlenmeli
- Kablo değişimi yapılmalı
- Sürücü resetlenmeli
10. Fanuc Servo Kablo Arızaları Nasıl Tespit Edilir?
Servo kabloları CNC sistemin en kritik parçalarından biridir. Küçük bir kırık bile ciddi servo hatalarına yol açabilir.
Arıza Belirtileri
- Aralıklı servo alarm
- Eksen kaymaları
- Gürültülü motor çalışması
Test Yöntemleri
- Multimetre ile süreklilik testi
- Hareket sırasında sinyal kontrolü
- Kablo titreşim testi
Çözüm
- Hasarlı kablo değiştirilmelidir
- Kablo kanalı korunmalı
- EMI koruması artırılmalıdır
11. Fanuc CNC Açılışta Alarm Veriyor – Sebepler ve Servis Adımları
CNC makinelerde açılışta alarm oluşması genellikle sistemsel bir başlatma hatasına işaret eder.
Sebepler
- Parametre kaybı
- APC batarya bitmesi
- Servo sürücü hazır olmaması
- PLC boot hatası
Çözüm
- Parametre yükleme
- Batarya değişimi
- Sistem reset kontrolü
12. Fanuc Servo Motor Overheat (Aşırı Isınma) Sorunu ve Çözümü
Servo motorların aşırı ısınması ciddi arızaların başlangıcıdır.
Nedenler
- Aşırı yük
- Yetersiz soğutma
- Sürekli yüksek tork
- Rulman aşınması
Çözüm
- Yük azaltma
- Soğutma fanı kontrolü
- Rulman değişimi gerekebilir
13. Siemens 840D Alarm 300205 Nedir? Following Error Hatası ve Çözümü
Siemens 840D sistemlerinde 300205 alarmı genellikle “following error” yani eksenin komut edilen pozisyonu takip edememesi durumunda oluşur.
Nedenleri
- Servo kazanç ayarlarının yanlış olması
- Mekanik sürtünme artışı
- Aşırı yükleme
- Encoder sinyal bozukluğu
Belirtiler
- Eksen titremesi
- Hareket sırasında durma
- Konum hatası artışı
Çözüm
- Servo tuning yeniden yapılmalı
- Mekanik sistem kontrol edilmeli
- Encoder sinyali test edilmelidir
14. Siemens 840D Servo Alarm Hatası ve Kesin Arıza Tespiti
Siemens 840D servo alarmı, sürücü veya motor kaynaklı ciddi bir kontrol hatasını ifade eder.
Olası Sebepler
- SINAMICS sürücü arızası
- Encoder kablo problemi
- Aşırı yük
- Parametre bozulması
Çözüm Adımları
- Sürücü hata kodu okunmalı
- Encoder bağlantısı kontrol edilmeli
- Motor izolasyon testi yapılmalı
15. Siemens SINAMICS Drive Alarmları ve Çözüm Yöntemleri
SINAMICS sürücüler, Siemens 840D sistemin kalbidir.
En yaygın alarmlar
- Overcurrent
- Overvoltage
- Motor temperature
- Communication fault
Çözüm
- Güç beslemesi kontrol edilmeli
- Motor yükü analiz edilmeli
- Sürücü fanları kontrol edilmeli
16. Siemens 840D DRIVE-CLiQ Hatası Neden Olur?
DRIVE-CLiQ, Siemens servo sistemlerinde dijital haberleşme hattıdır.
Nedenler
- Kablo hasarı
- Konnektör oksitlenmesi
- Sürücü modül arızası
Belirtiler
- Birden fazla eksen kaybı
- Sistem açılmama problemi
Çözüm
- Kablo değişimi
- Modül reset
- Bağlantı temizliği
17. Siemens 840D Encoder Arızası ve Alarm Kodları
Encoder arızası, Siemens sistemlerde eksen kontrolünün tamamen bozulmasına neden olabilir.
Belirtiler
- Pozisyon kayması
- Alarm tekrarları
- Eksen kilitlenmesi
Çözüm
- Encoder kablo testi
- Sinyal analizi
- Motor değişimi gerekebilir
18. Siemens 840D Eksen Hareket Etmiyor – Servis Rehberi
Eksenin hareket etmemesi genellikle servo enable veya sürücü kaynaklıdır.
Sebepler
- Servo enable kapalı
- Drive fault
- Acil stop aktif
Çözüm
- PLC girişleri kontrol edilmeli
- Sürücü resetlenmeli
- Güç beslemesi test edilmeli
19. Siemens 840D Açılışta Alarm Veriyor – En Yaygın Nedenler
Açılış alarmları genellikle sistem boot hatalarından kaynaklanır.
Nedenler
- Parametre kaybı
- Batarya arızası
- PLC boot hatası
Çözüm
- Parametre yükleme
- Batarya değişimi
- Sistem reset
20. Siemens SINAMICS S120 Arızaları ve Çözüm Yöntemleri
SINAMICS S120, Siemens 840D’de en yaygın servo sürücüdür.
Yaygın arızalar
- Overload
- Overcurrent
- Drive fault
Çözüm
- Motor yük analizi
- Sürücü fan kontrolü
- Güç hattı ölçümü
21. Siemens 840D PLC Kaynaklı Alarm Problemleri
Bazı 840D alarmları servo değil PLC kaynaklıdır.
Nedenler
- I/O hatası
- Program bozulması
- Haberleşme problemi
Çözüm
- PLC program kontrolü
- I/O test
- Reset işlemi
22. Siemens 840D Referans Kaçırma Sorunu ve Çözümü
Referans kaybı CNC makinelerde en sık görülen problemlerden biridir.
Nedenler
- Encoder batarya bitmesi
- Mekanik kayma
- Sensör hatası
Çözüm
- Yeniden referanslama
- Batarya değişimi
- Limit switch kontrolü
23. Servo Motor Neden Alarm Verir? En Yaygın 10 Sebep
Servo motor alarmları CNC makinelerde en kritik uyarılardan biridir. Bu alarmlar genellikle sistemin kendini korumaya alması anlamına gelir.
En yaygın sebepler:
- Aşırı yüklenme
- Encoder arızası
- Kablo kopukluğu
- Sürücü hatası
- Mekanik sıkışma
- Yetersiz besleme voltajı
- Aşırı ısınma
- Yanlış tuning ayarları
- Yağsız çalışma
- Rulman arızası
Sonuç
Servo alarmı hafife alınmamalıdır çünkü çoğu zaman büyük arızaların ön belirtisidir.
24. Servo Sürücü Arızası Nasıl Anlaşılır? Test ve Ölçüm Rehberi
Servo sürücü (drive), motoru kontrol eden en kritik bileşendir.
Belirtiler:
- Sürekli alarm durumu
- Eksen hareket etmiyor
- Yanık kokusu
- LED hata kodları
Test yöntemleri:
- Çıkış voltaj ölçümü
- Soğutma fan kontrolü
- Parametre okuma
- Motor değişimi ile test
Sonuç
Sürücü arızaları genelde ani değil, zamanla kötüleşir.
25. Encoder Arızası mı Servo Arızası mı? Nasıl Ayırt Edilir?
CNC servislerinde en çok karıştırılan konulardan biridir.
Encoder arızası:
- Pozisyon kayması
- Rastgele alarm
- Referans hatası
Servo arızası:
- Motor hiç hareket etmez
- Aşırı akım alarmı
- Sürücü hata verir
Ayırt etme yöntemi:
- Encoder değişimi ile test
- Sürücü değişimi ile test
- Osiloskop sinyal kontrolü
26. CNC Eksen Pozisyon Kaçırma Sorunu ve Çözümü
Eksen kaçırma CNC makinelerde hassasiyet kaybına yol açar.
Sebepler:
- Mekanik boşluk
- Servo tuning hatası
- Encoder hatası
- Kayış gevşekliği
Çözüm:
- Backlash ayarı
- Servo gain optimizasyonu
- Mekanik sıkılaştırma
27. Servo Motor Isınma Problemleri ve Kalıcı Çözümler
Servo motorun aşırı ısınması ciddi bir arıza sinyalidir.
Nedenler:
- Sürekli yüksek tork
- Yetersiz soğutma
- Aşırı yük
- Rulman aşınması
Çözüm:
- Yük azaltma
- Fan temizliği
- Rulman değişimi
- Tork optimizasyonu
28. CNC Tezgahlarda Tekrarlayan Servo Alarmının Sebepleri
Tekrarlayan servo alarmlar genellikle sistemsel bir sorunu gösterir.
Sebepler:
- Kablo kırığı
- Encoder arızası
- Sürücü ısınması
- Mekanik zorlanma
Çözüm:
- Kablo değişimi
- Sistem testleri
- Yük analizi
29. Servo Tuning Hataları: Vibrasyon, Gürültü ve Düzeltme Yöntemleri
Yanlış servo tuning CNC performansını ciddi şekilde düşürür.
Belirtiler:
- Titreme
- Gürültü
- Hassasiyet kaybı
Çözüm:
- Gain ayarları optimize edilmeli
- Filtreleme ayarları yapılmalı
- Hız döngüsü ayarı kontrol edilmeli
30. CNC Makine Bakımı: Servo Arızalarını Önlemenin 15 Profesyonel Yolu
Önleyici bakım CNC makinelerde arızaları %70’e kadar azaltabilir.
Öneriler:
- Düzenli yağlama
- Kablo kontrolü
- Encoder temizliği
- Fan bakımı
- Sıcaklık kontrolü
- Parametre yedekleme
- Titreşim analizi
- Yük testi
- Sürücü temizliği
- Rutin alarm kontrolü
- Mekanik boşluk ayarı
- Soğutma sistemi kontrolü
- Elektrik bağlantı sıkma
- Yazılım güncelleme
- Periyodik servis planı
Sıkça Sorulan Sorular
Tamir süresi ne kadar sürüyor?
Genellikle 1–3 iş günü içinde onarım tamamlanır.
Yedek parça garantisi veriyor musunuz?
Değişen parçalarda 1 ay garanti veriyoruz.
Hangi marka CNC’lere servis veriyorsunuz?
Fanuc, Siemens, Mitsubishi ağırlıklı çalışıyoruz.